
Une société australienne de GNL possède de nombreuses conduites montantes de champs gaziers situées dans des zones isolées. Ces conduites sont enveloppées dans divers matériaux, selon la technologie de revêtement choisie au moment de leur construction. Actuellement, la politique de la société consiste à excaver les conduites et à retirer le revêtement pour inspecter visuellement l'absence de corrosion externe sur les tuyaux.
La corrosion externe se produit principalement à l'interface sol-air et dans les sections enterrées où l'humidité et l'oxygène sont les plus présents. L'exposition environnementale entraîne une oxydation localisée sous les revêtements protecteurs et dans les zones enterrées inaccessibles, provoquant un amincissement des parois pouvant mener à une rupture catastrophique. Par conséquent, une méthode d'inspection fiable et non invasive est nécessaire pour gérer ces risques.
L'excavation des conduites est coûteuse, longue et risquée, compte tenu du potentiel de rupture, de libération de gaz à haute pression et d'explosions. Il était donc nécessaire de trouver une méthode d'inspection précise et rentable ne nécessitant pas d'excavation. La société de GNL a demandé un essai de Ultrasons à moyenne portée (MRUT) et/ou Ultrasons à longue portée (LRUT) par ondes guidées pour inspecter la corrosion des conduites enterrées. L'objectif était de remplacer l'exigence actuelle d'excavation et d'inspection visuelle.
Pour cet essai, des conduites en service contenant du GNL à haute pression ont été utilisées. Aucun critère minimal de défaut à signaler n'a été fourni, et aucun défaut connu n'a été enregistré sur les échantillons de tuyaux testés.
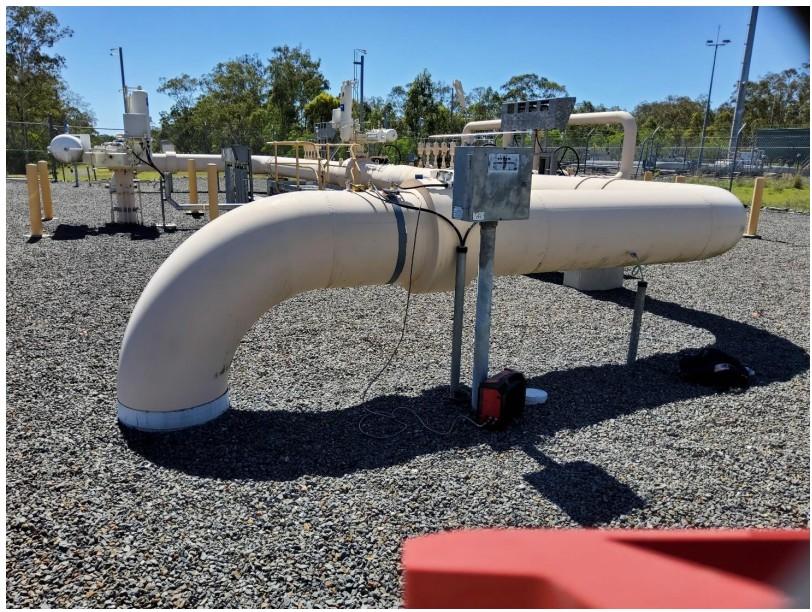
L'essai a été mené sur des conduites montantes de gaz en acier au carbone de 10" et 24" NPS (Schedule 60) situées dans une zone isolée du centre du Queensland. Ces conduites pénétrant dans le sol atteignent généralement une profondeur de 3 m, où elles rejoignent un raccord en T au niveau d'un collecteur ou d'une conduite de gaz principale de 40 pouces. Bien que ces conduites subissent souvent une corrosion externe entre le niveau du sol et le collecteur souterrain, elles ne sont pas sujettes à la corrosion interne.
Des conduites enveloppées de STOPAQ (un revêtement de type gomme verte) ont été testées il y a quelque temps, et il a été constaté que le STOPAQ était trop atténuant pour obtenir des données exploitables, se comportant presque comme du béton, ce qui limitait la portée efficace du balayage à presque zéro.
De nombreuses autres conduites sont enveloppées d'un revêtement bitumineux ou de ruban Denso, recouvert d'une bande blanche de protection contre les UV. Ces tuyaux seront ciblés pour cette étude, car ils présentent une atténuation de l'énergie ultrasonique moindre que les tuyaux enveloppés de STOPAQ.
Les conduites présentaient des défis distincts pour les méthodes de CND standard :
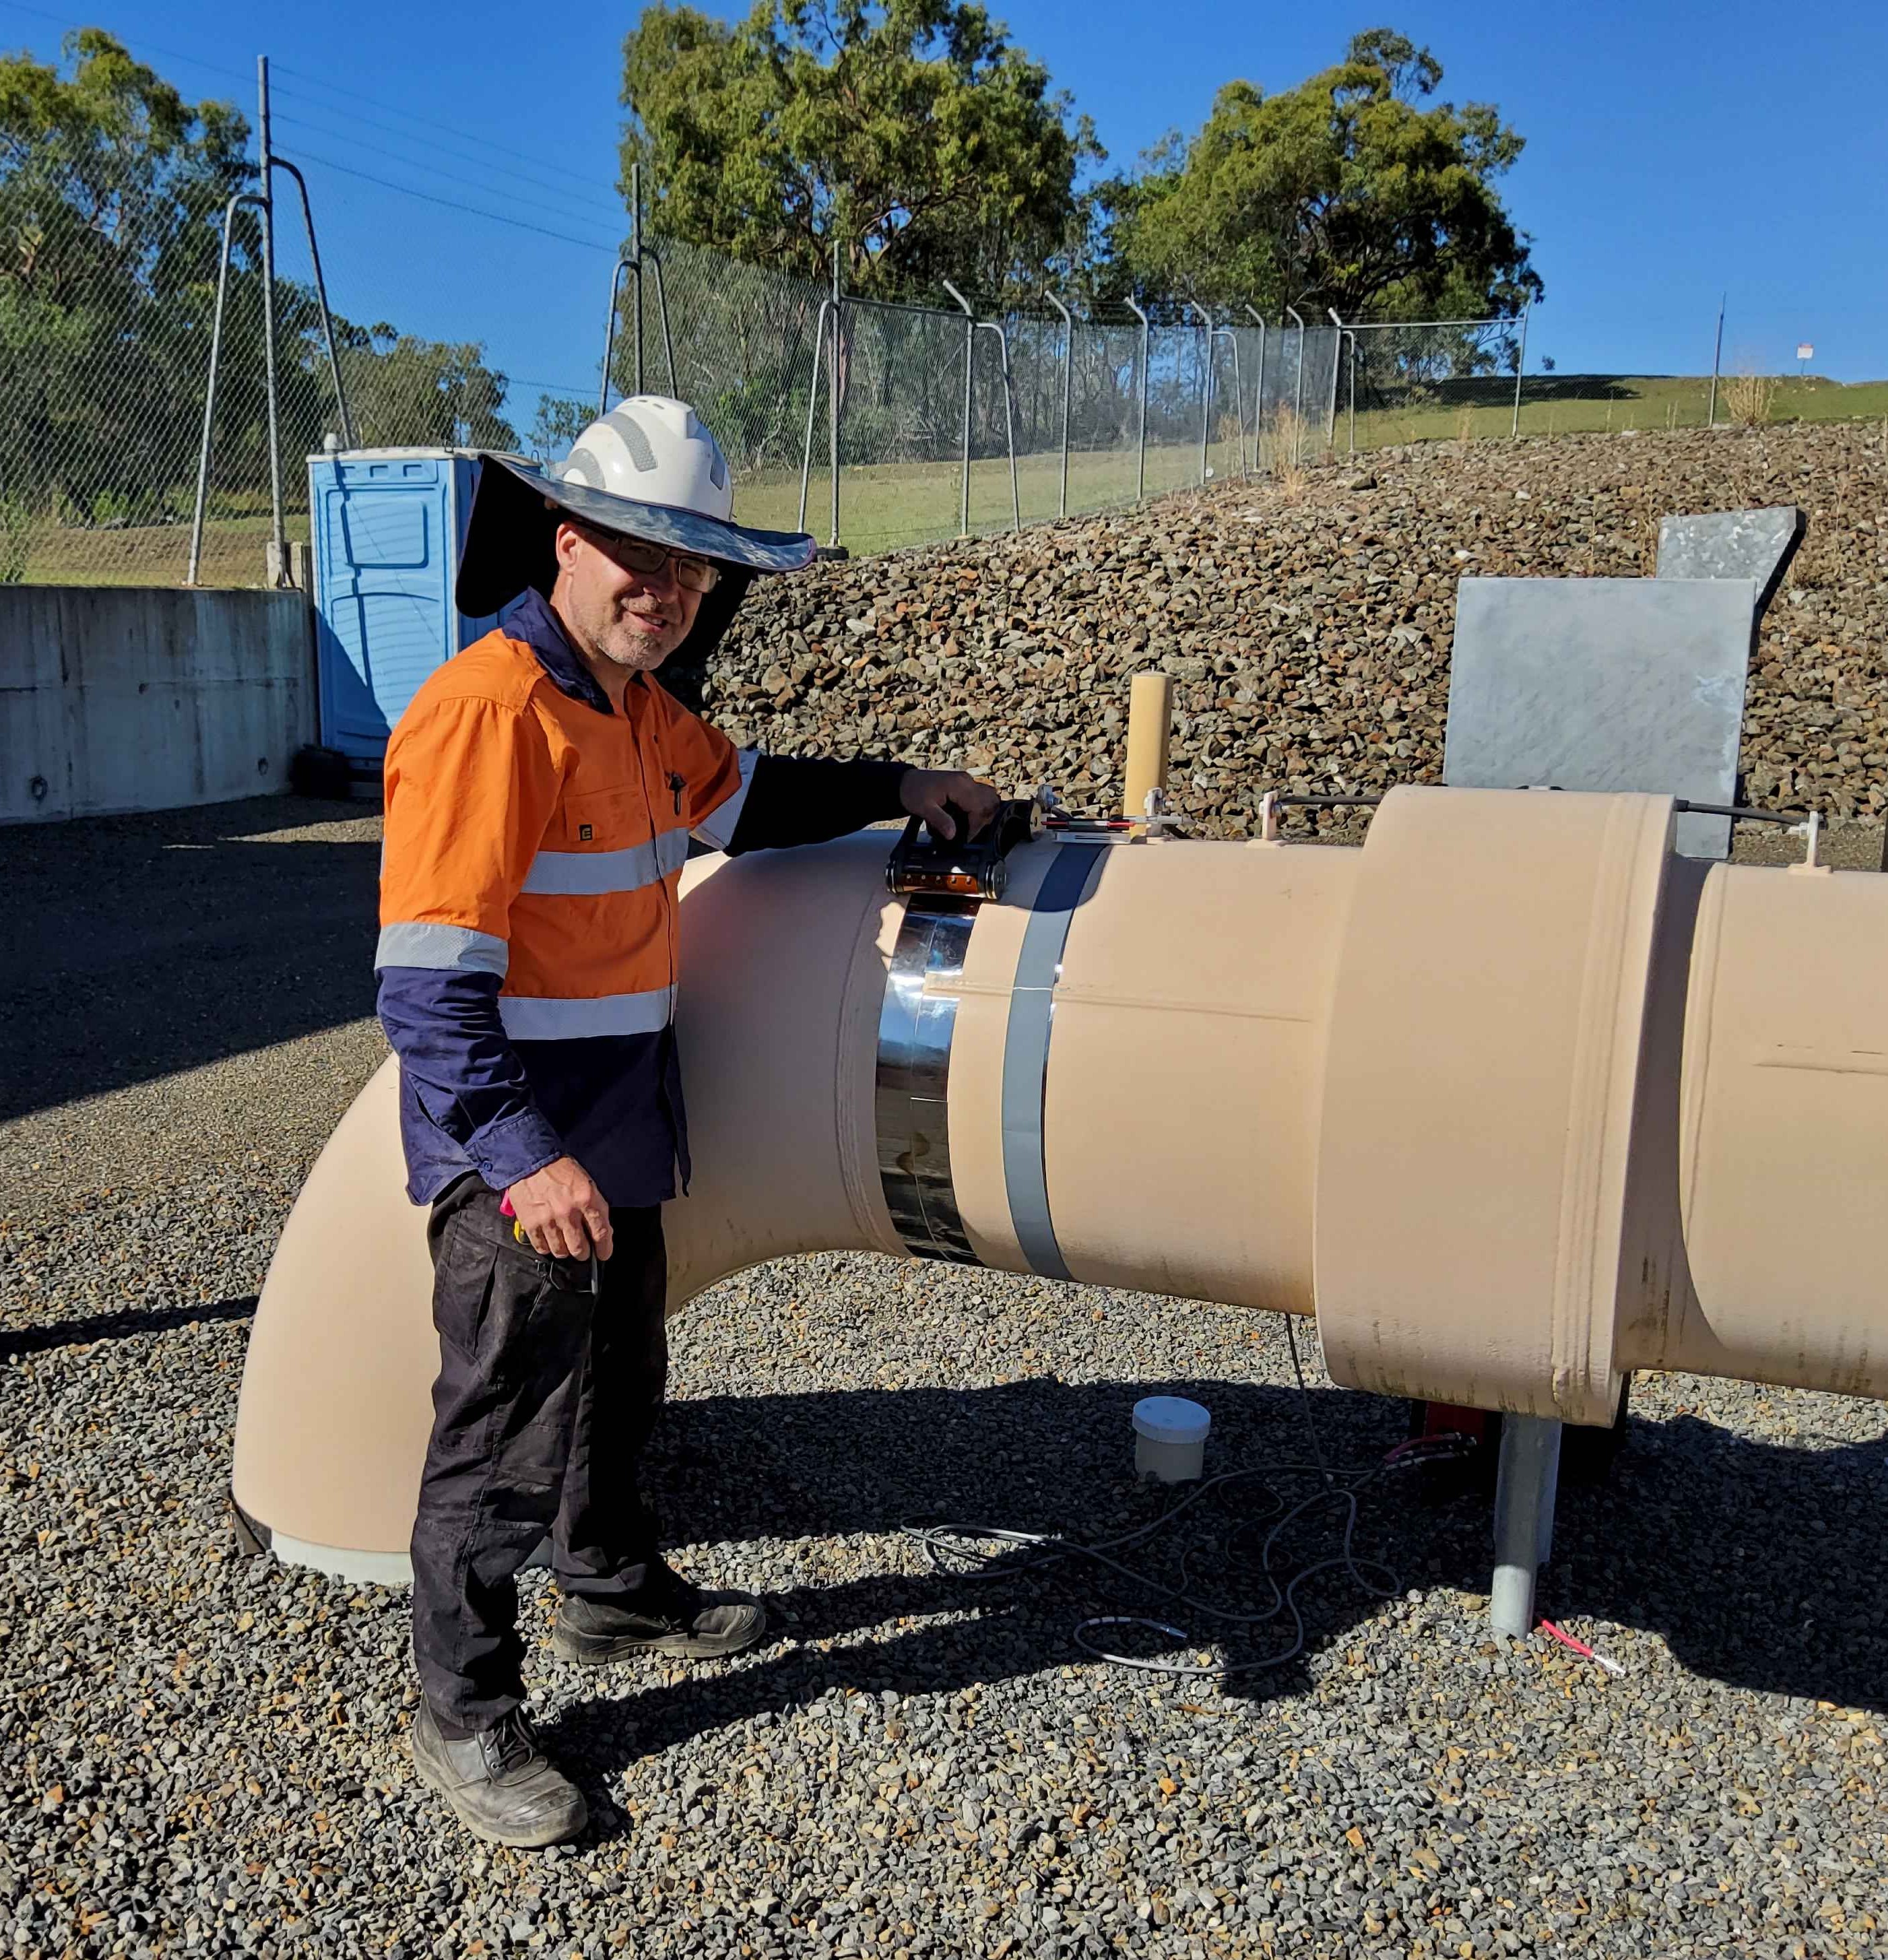
La solution recommandée pour les zones inaccessibles et les sections de tuyauterie enterrées consiste en l'utilisation des techniques d'ondes guidées EMAT (LRUT et MRUT) d'Innerspec. Alors que la LRUT permet un contrôle rapide des tuyaux jusqu'à 100 m, la MRUT offre une sensibilité accrue pour la qualification et la quantification des défauts jusqu'à 3 m du capteur.
Toutes les techniques d'ondes guidées EMAT, LRUT et MRUT sont disponibles avec la plateforme d'inspection VOLTA 2 d'Innerspec.
Le contrôle par ultrasons longue portée (LRUT) est une suite de techniques avancées de contrôle non destructif utilisant des ondes guidées pour le contrôle rapide de longues sections de tuyaux jusqu'à 100 m de chaque côté du point d'inspection (+/- 100 m). La LRUT est la technique recommandée pour les sections enterrées lorsque la portée d'inspection requise dépasse les limites de la MRUT.
La bande magnétostrictive (MS) exclusive augmente le rapport signal sur bruit (SNR) de plus de 20 dB par rapport aux colliers piézoélectriques, tout en offrant une zone morte plus réduite et une sélectivité de mode supérieure. Elle n'est pas affectée par les vibrations et peut être utilisée pendant la production. Le ruban axisymétrique utilisé par la technique d'Innerspec peut être adapté à divers diamètres de tuyaux, éliminant ainsi le besoin d'un collier piézoélectrique distinct pour chaque taille, ce qui augmente généralement le coût, le poids et l'encombrement du système.
La technique brevetée LRUT FOCUS permet d'obtenir la résolution circonférentielle maximale possible pour chaque diamètre de tuyau en fonction des modes de flexion disponibles dans le tuyau, en émettant des impulsions avec le ruban axisymétrique et en recevant les signaux avec le scanner propriétaire par petits incréments.
Le contrôle par ultrasons moyenne portée (MRUT) est une suite de techniques avancées de contrôle non destructif utilisant des ondes guidées pour inspecter les zones inaccessibles jusqu'à 3 mètres (10 pieds) de l'emplacement du capteur avec une résolution et une précision élevées. La MRUT complète la LRUT avec une sensibilité accrue et permet la qualification et la quantification des défauts à proximité du capteur.
Les scanners et capteurs MRUT sont conçus pour générer des ondes guidées haute fréquence avec différentes configurations de modes (ondes de cisaillement horizontal, ondes de Lamb) selon le type d'application et les exigences techniques. Pour les sections enterrées inaccessibles, la technique MRUTSH (cisaillement horizontal) est recommandée.
Les ondes de cisaillement horizontal présentent un mouvement latéral parallèle au plan d'entrée (dans le plan) avec un minimum de mouvement de particules et de fuites sur les matériaux à l'intérieur ou à l'extérieur de la structure. La bande magnétostrictive (MS) exclusive collée au composant améliore le SNR de plus de 60 dB par rapport aux autres techniques, ce qui en fait la technique de réflexion la plus efficace lorsqu'il n'y a qu'un accès unilatéral à la zone d'intérêt.
Un balayage LRUT Focus a été effectué sur la colonne montante de gaz de 24 pouces NB à une fréquence de 64 kHz. La référence a été établie au bord du joint isolé le plus proche du coude, l'emplacement du test étant situé à 525 mm de la référence.
La position 12 heures a été orientée vers le haut, le sens des aiguilles d'une montre étant défini en regardant le long du tuyau. Le gain a été augmenté jusqu'à ce que le réducteur (collecteur principal), situé à environ 3000 mm sous terre, soit clairement visible sur le balayage. Bien que la portée ait été initialement étendue à 10 mètres, aucune réflexion distincte n'a été observée au-delà du réducteur.
Une zone de corrosion modérée a été identifiée sous terre, produisant un retour d'amplitude de 61 %. Les indications immédiatement après la soudure du coude supérieur ne sont probablement pas des défauts significatifs ; elles sont plutôt attribuées au gain élevé requis pour compenser l'atténuation due à l'épaisseur de paroi de 25,8 mm et au revêtement bitumineux. L'indication de défaut réelle était située sous le niveau du sol, à 2800–3000 mm de la référence et à 1400–1800 mm circonférentiellement.
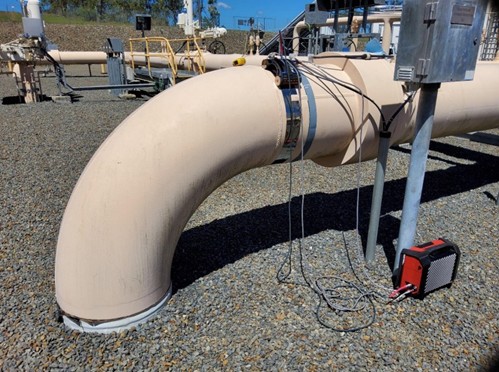
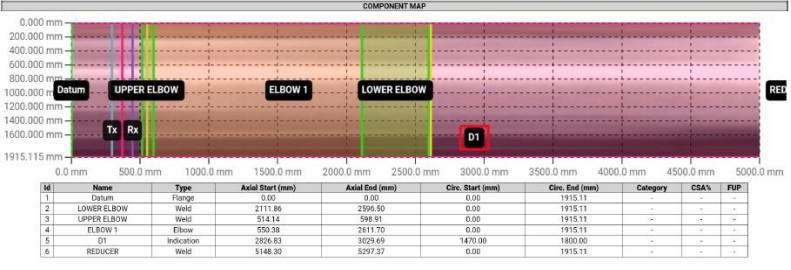
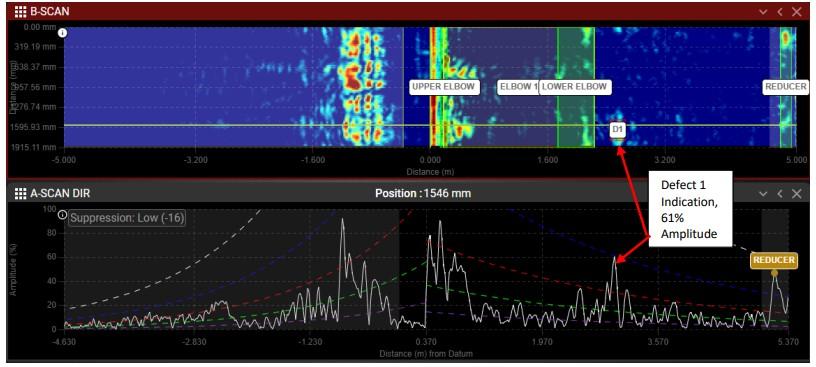
Notez que l'énergie acoustique diminue rapidement lors de sa propagation le long de la conduite, en particulier à l'entrée de la section calorifugée. L'amplitude de toute réflexion doit être compensée en fonction de la distance. Généralement, des réflecteurs connus sont utilisés pour générer une courbe de correction de distance-amplitude (DAC) afin d'illustrer le taux d'atténuation. Cette courbe DAC est représentée par la ligne bleue dans les balayages A.
La position verticale de cette courbe le long de l'axe X est calibrée en fonction de l'amplitude des réflexions des soudures. La ligne blanche représente 100 % de la hauteur de l'écran, tandis que les lignes rouge et verte indiquent des intervalles de 6 décibels (dB) utilisés pour classer les indications comme mineures, modérées ou sévères par rapport aux retours des soudures.
En règle générale, deux soudures de manchon ou plus sont utilisées comme réflecteurs de référence pour calculer la courbe DAC. Dans ce cas, la première soudure est située à proximité immédiate de l'impulsion initiale. La deuxième soudure est clairement visible, bien qu'elle apparaisse sous la forme d'un signal élargi (s'étendant de 2,2 m à 2,5 m) en raison des longueurs de trajet différentes autour du coude à 90 degrés.
La troisième réflexion de soudure visible à 5,2 m n'a pas pu être utilisée pour le calcul de la DAC ; la force de son signal était nettement supérieure à celle de la soudure du coude inférieur, ce qui suggère que l'intersection en T au niveau du réducteur agit comme un réflecteur majeur, dépassant largement le profil d'une soudure de manchon standard. Par conséquent, une DAC précise n'a pas pu être calculée et une DAC estimée a été utilisée à la place.
Sur la base de cette estimation, le « Défaut 1 » situé sous le coude est classé comme présentant un niveau de dommage modéré, représentant au moins 10 % de perte de section transversale (CSA), et justifie une investigation plus approfondie. Le réducteur au niveau du collecteur principal était clairement visible à 5,2 m, confirmant une inspection réussie de l'ensemble du segment de conduite, du point de référence jusqu'au réducteur.
Un balayage LRUT Focus a été effectué sur la colonne montante de gaz 24 pouces NB n° 2 à une fréquence de 64 kHz. Le point de référence a été établi au bord du joint isolé le plus proche du coude, l'emplacement du test étant situé à 215 mm du point de référence.
La position 12 heures était orientée vers le haut, le sens des aiguilles d'une montre étant défini en regardant le long de la conduite. Le gain a été augmenté jusqu'à ce que le réducteur (collecteur principal), situé à environ 3000 mm sous terre, soit clairement visible dans le balayage.
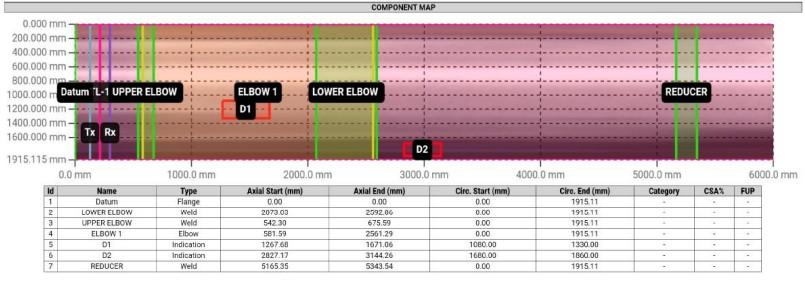

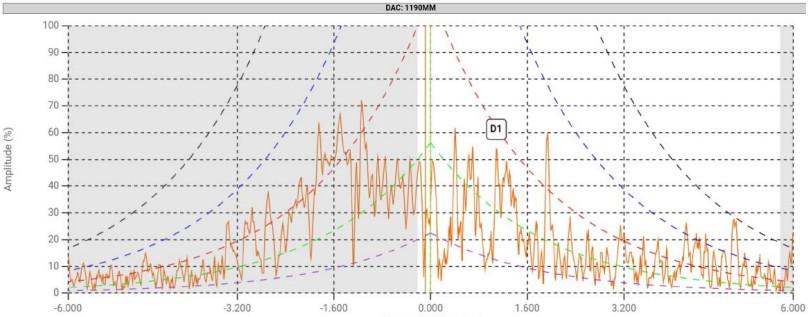

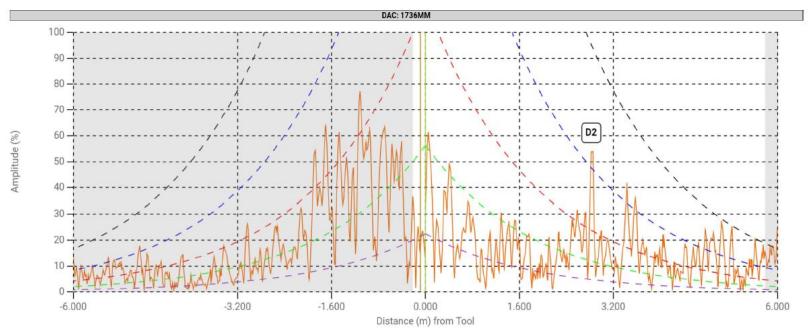
Deux défauts mineurs à modérés ont été détectés à l'aide de la technologie LRUT FOCUS. Le défaut 1, situé dans le coude, a produit une amplitude de réflexion sur le balayage A de 55 % de la hauteur de l'écran. Le défaut 2, situé sous le niveau du sol, a généré une amplitude de 53 %. Il convient de noter que l'énergie acoustique s'atténue rapidement lors de sa propagation le long de la conduite, en particulier lors de son entrée dans la section revêtue.
Sur la base de la courbe DAC estimée, le défaut 1 (situé dans le coude) est considéré comme mineur. Cependant, le défaut 2 — situé juste sous le niveau du sol à 3 000 mm de la référence et approximativement à la position 10 heures — présente un niveau de dommage modéré et nécessite une investigation plus approfondie. Le réducteur sur la conduite principale était clairement visible à 5 200 mm de la référence, confirmant la réussite de l'inspection de l'ensemble du segment, de la référence jusqu'au réducteur.
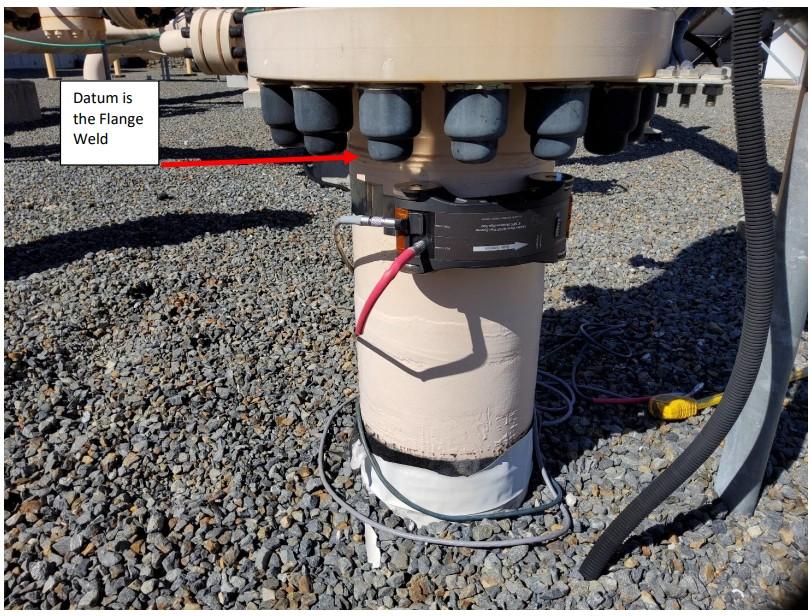
La colonne montante de gaz verticale de 10 pouces NB était constituée d'un tuyau en acier au carbone de 12,7 mm d'épaisseur de paroi, Schedule 60. Cette colonne a été initialement inspectée à l'aide de la technologie LRUT Lite, qui a révélé que la bobine verticale de 10 pouces était soudée à un coude à 90 degrés environ 1 400 mm sous la référence. Compte tenu de la longueur relativement courte de la zone d'intérêt, un balayage à moyenne portée a été effectué à une fréquence de 64 kHz.
La référence était la soudure située sous la bride illustrée à la Figure 11. La position 12 heures a été définie comme le point circonférentiel faisant face à la clôture d'entrée (l'emplacement de la caméra sur la Figure 11), le sens des aiguilles d'une montre étant orienté vers le haut. L'emplacement du test se situait à 50 mm de la référence.
La méthode MRUT par EMAT a démontré une portée suffisante pour détecter les première et deuxième soudures de coude à 90 degrés, situées respectivement à environ 1 400 mm et 2 000 mm sous la référence. En raison de sa résolution et de sa sensibilité supérieures, la méthode MRUT a été sélectionnée pour les balayages du tuyau de 10 pouces NB. Bien qu'un balayage à 128 kHz ait été testé pour une sensibilité maximale, la profondeur de pénétration s'est avérée insuffisante et les soudures des coudes n'étaient plus détectables.
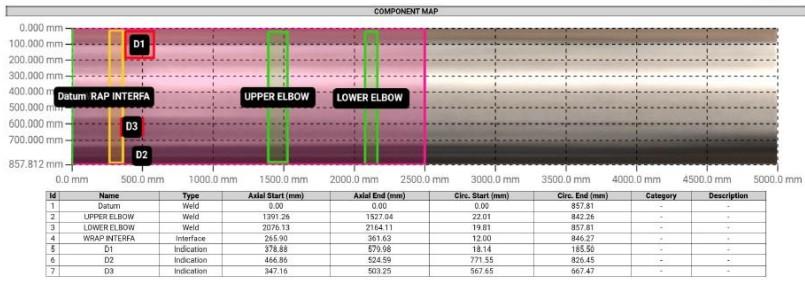
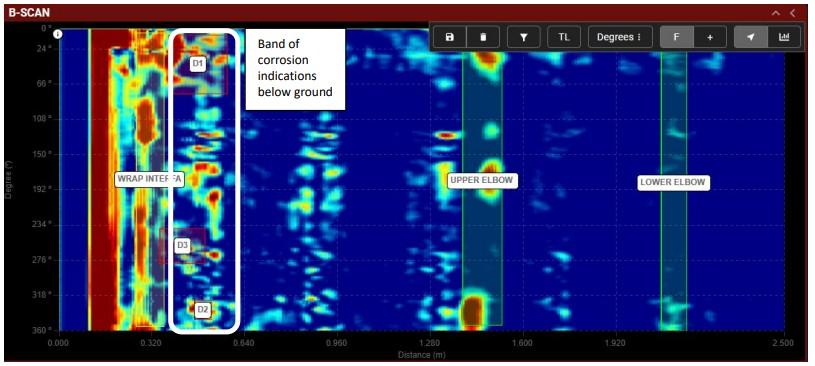
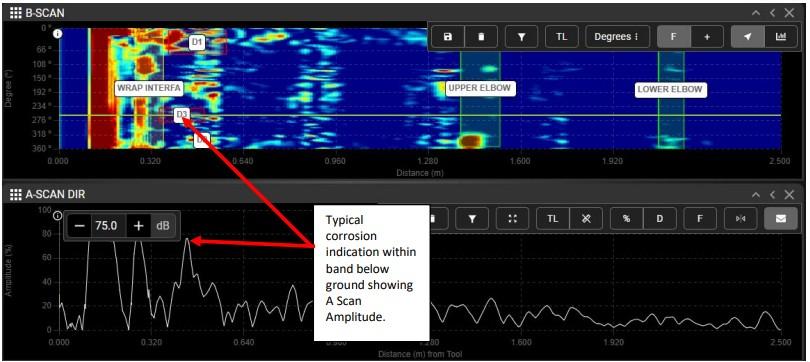
L'interface entre le tuyau nu peint et la section revêtue est visible sur le balayage ; il est toutefois difficile de distinguer les défauts potentiels des signaux d'interface. Une bande distincte de corrosion modérée est visible sous terre, à environ 375 à 580 mm de la référence. Les indications les plus fortes dans cette zone ont produit une amplitude de balayage A de 85 %, ce qui suggère que la corrosion est modérée à sévère. De plus, plusieurs zones présentant des indications de corrosion mineure ont été observées sur toute la partie enterrée du tuyau.
La méthode de contrôle par ultrasons à ondes guidées EMAT a été validée avec succès pour l'inspection des colonnes montantes de gaz enterrées. Les méthodes à moyenne et longue portée offrent une fiabilité et une précision suffisantes pour détecter la corrosion souterraine, constituant ainsi une alternative viable à l'excavation et à l'inspection visuelle dans la plupart des cas. La mise en œuvre de cette technologie réduit considérablement le temps et les coûts d'inspection, minimise le risque de dommages mécaniques lors de l'excavation et améliore la sécurité globale du site.
Bien que la sensibilité de ces balayages ne puisse être vérifiée que par excavation et inspection, la capacité des ondes guidées transversales horizontales à détecter des réflecteurs connus — tels que les soudures de coudes et les réducteurs jusqu'à 3 mètres sous terre — est très prometteuse. Cela démontre que les ondes ont surmonté avec succès l'atténuation élevée causée par le revêtement du tuyau et le sol. De plus, elles ont pénétré à une profondeur suffisante pour détecter la corrosion typique, qui se produit généralement près de la surface où l'oxygène et l'humidité sont les plus présents.
Il convient également de noter que la méthode EMAT de production et de réception d'ondes ultrasonores, utilisant spécifiquement la bande magnétostrictive et la VOLTA 2 plateforme, surmonte plusieurs limitations courantes rencontrées dans les contrôles par ultrasons à courte, moyenne et longue portée, telles que :