
Arix Technologies a souhaité évaluer l'application MRUT SIZING à l'aide de VOLTA 2 pour ses opérations d'inspection. Afin d'évaluer les performances de l'application, ils ont fourni un échantillon de tuyau présentant des conditions couramment rencontrées sur le terrain, ainsi que quatre défauts artificiels conçus pour mettre à l'épreuve l'estimation de l'épaisseur de paroi restante. L'équipe d'Arix visait à confirmer que la solution d'Innerspec pouvait détecter et différencier avec précision les quatre défauts tout en fournissant une estimation fiable de la paroi restante.
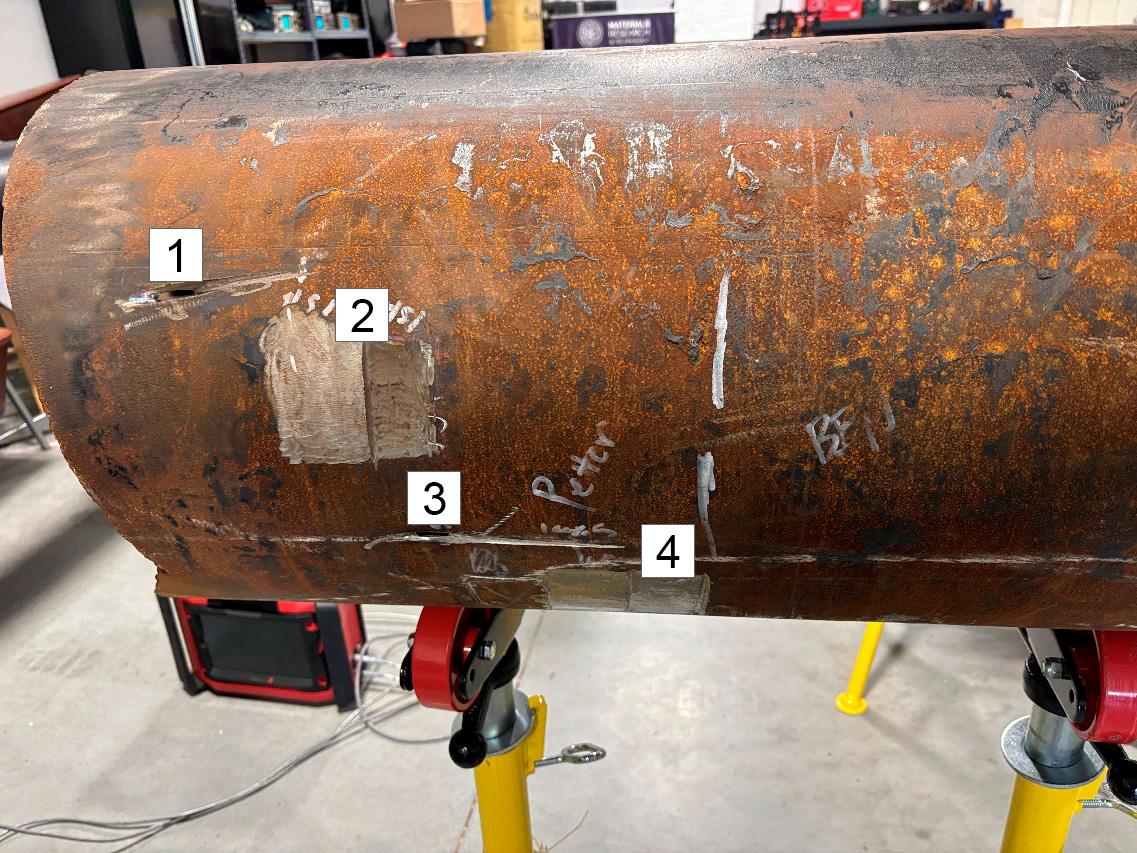
L'échantillon était un tuyau en acier au carbone de 16 pouces de diamètre extérieur avec une épaisseur de paroi de 0,250 pouce et quatre défauts artificiels. Ces défauts se chevauchaient à la fois axialement et circonférentiellement, ce qui représentait un défi supplémentaire pour l'estimation de l'épaisseur de paroi restante. Les quatre défauts, tels qu'illustrés à la Figure 1, consistaient en :
L'échantillon présentait une corrosion générale du diamètre intérieur sur toute la pièce. Cette corrosion entravait la propagation du mode SH1 (dispersif) utilisé pour la technique de fréquence de coupure. L'équipe n'avait pas été en mesure d'inspecter cet échantillon avec un instrument utilisant uniquement la technique de fréquence de coupure.
L'équipement utilisé pour ces tests est le VOLTA 2 d'Innerspec, un instrument ultrasonique portable à deux canaux et haute puissance conçu pour être utilisé avec des transducteurs acoustiques électromagnétiques (EMAT). Il intègre une architecture d'émetteur propriétaire capable de générer des salves de 1 à 10 cycles avec des amplitudes de sortie allant jusqu'à 1 000 Vpp. La conception de l'émetteur répond aux exigences élevées en énergie d'excitation typiques des inspections basées sur les EMAT, tout en conservant un format compact et déployable sur le terrain.
VOLTA peut être utilisé pour effectuer n'importe quelle technique EMAT, y compris la mesure d'épaisseur, l'inspection de soudures, ainsi que moyenne portée et longue portée par ondes guidées.
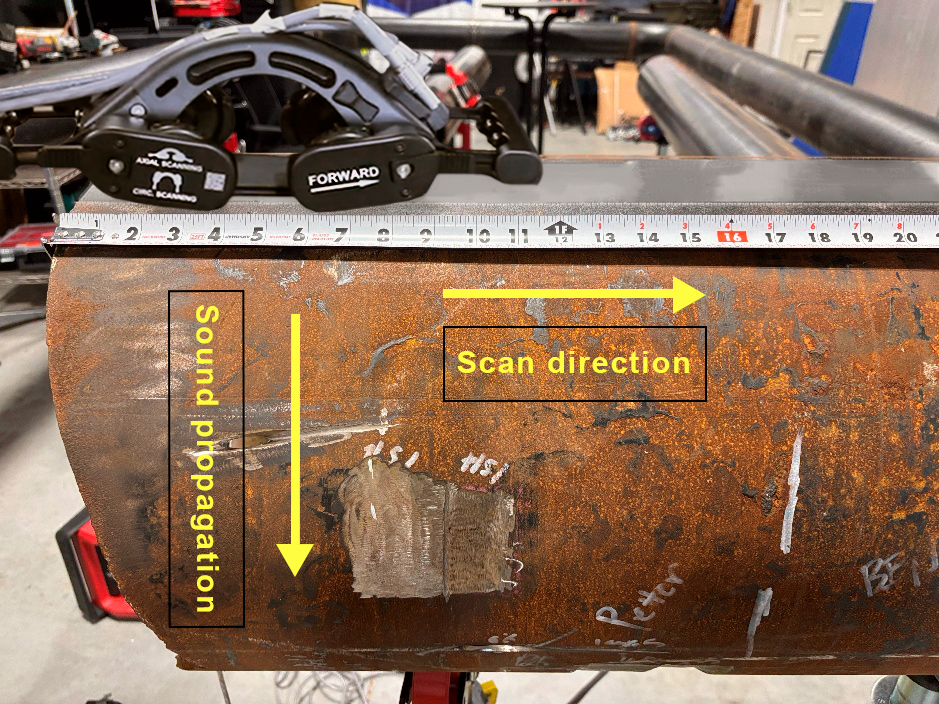
La technique utilisée pour cette application permet d'inspecter des zones cachées de la circonférence d'une tuyauterie en effectuant un balayage axial le long du tube. Elle est particulièrement adaptée à la détection et au dimensionnement de la corrosion sous support de tuyauterie (CUPS). Le scanner de DIMENSIONNEMENT MRUT génère des ondes guidées via une bande magnétostrictive (MS) collée axialement sur le tube.
La technique combine des méthodes de mesure basées sur l'amplitude (mode d'onde SH0) et sur la fréquence (mode d'onde SH1) pour fournir des mesures très précises de l'épaisseur restante (RWT) le long du tube. Cette technique de dimensionnement des défauts est conçue pour être utilisée sur des tuyaux d'une épaisseur de 0,25" à 1" (6 à 25 mm) et des diamètres allant de NPS 6 à NPS 24.
Après l'acquisition des données en mode SCAN, le logiciel intègre le dimensionnement par amplitude et par fréquence lors de l'étape d'ANALYSE. Aux points discrets où les balayages de fréquence ont été capturés, les mesures de coupure automatiques sont combinées aux données d'amplitude. Les mesures intégrées résultantes sont ensuite affichées dans le graphique SC/Sizing, offrant une précision accrue pour le profil d'épaisseur restante.
Pour ce balayage, la bande a été positionnée à 180 mm (7") de la zone défectueuse. La bande doit être placée au-delà de la zone suspectée de présenter un défaut afin d'établir un signal de référence dans une zone saine du tube.
Une fois la bande collée sur le tube, la référence doit être établie pour les deux canaux (Canal 1 – Amplitude, Canal 2 – Fréquence) dans une section nominale du tube. Il est important de noter que les termes « sans défaut » ou « sain » sont relatifs et n'impliquent pas que le tube est dans un état impeccable ; ils indiquent plutôt que la zone est en bon état par rapport à la zone d'intérêt.
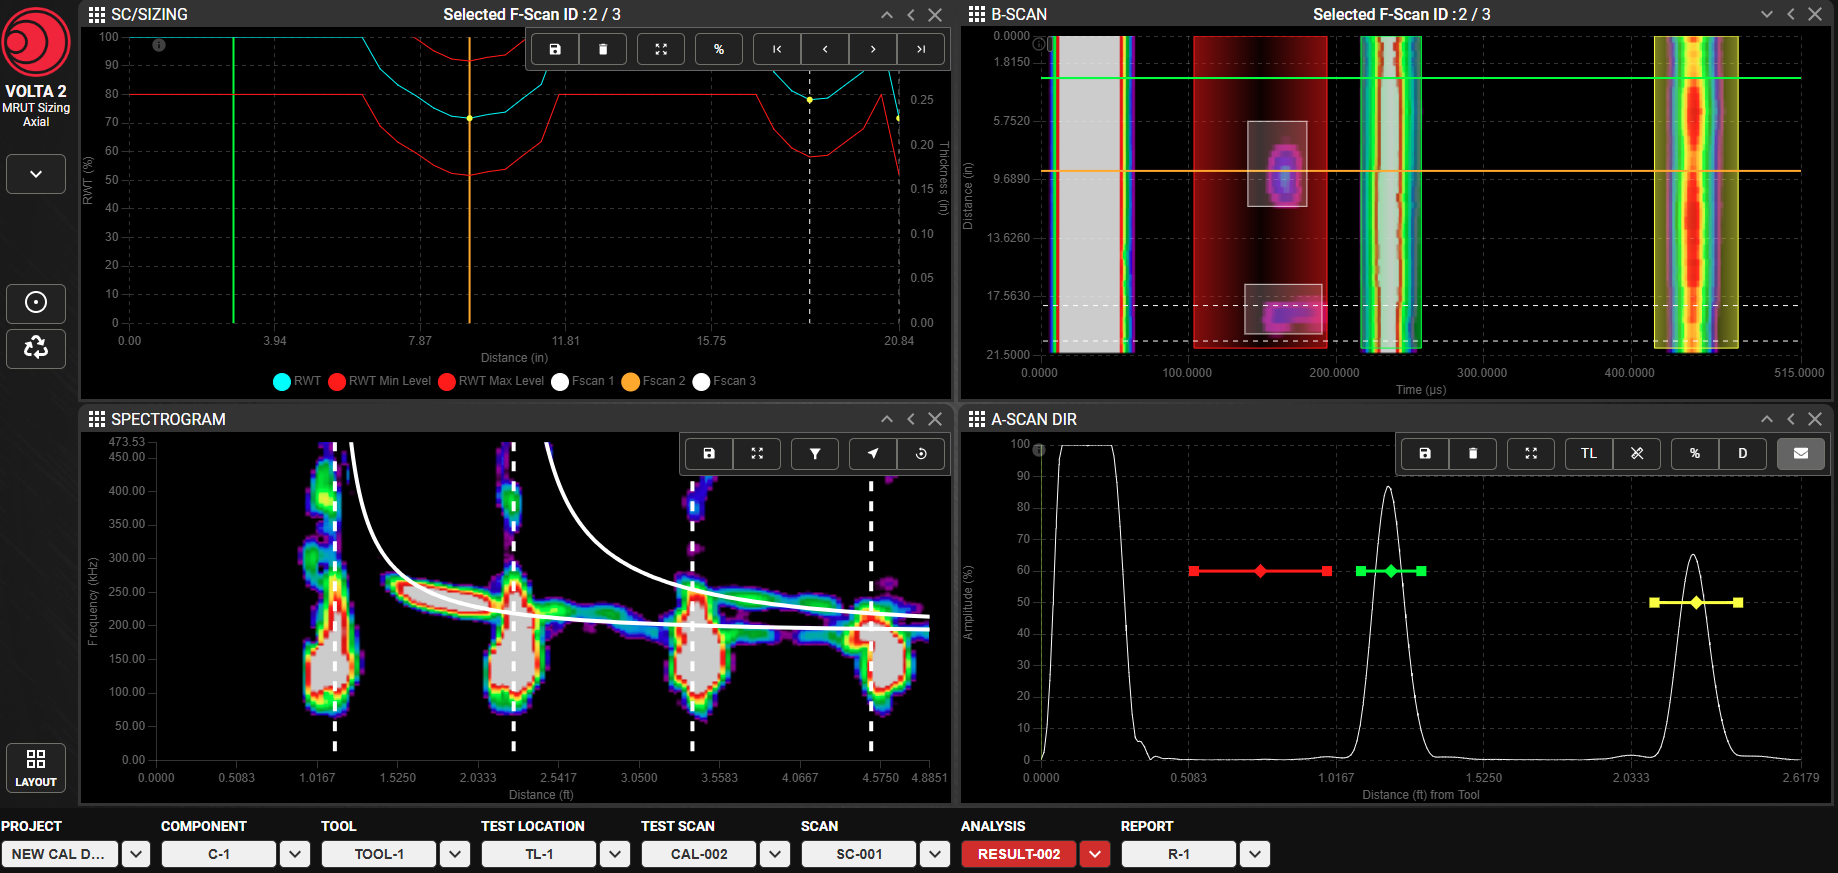
Les résultats de l'étalonnage pour le canal 1 (amplitude) et le canal 2 (fréquence) sont présentés dans les deux figures suivantes :
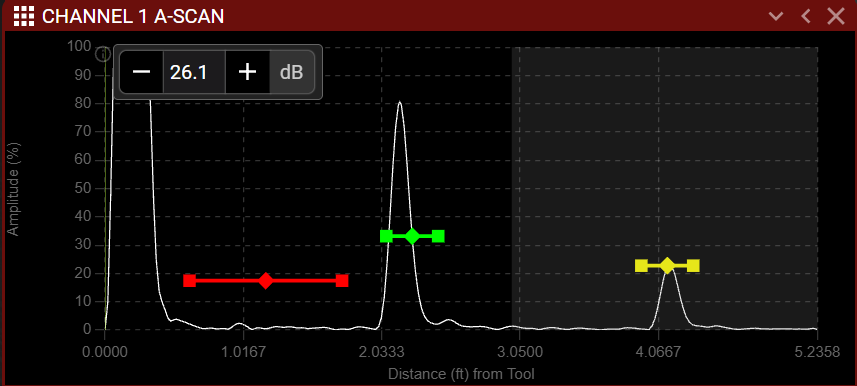
Le canal 1 (amplitude), utilisant le mode d'onde SH0, a permis d'identifier une zone où les signaux de retour étaient forts et les réflexions à leur niveau le plus bas. Le processus d'étalonnage règle le gain de sorte que le premier signal de retour atteigne 80 % de la hauteur de l'écran. Dans ce cas, le gain calculé, qui servira de référence pour le balayage d'inspection ultérieur, a été fixé à 26,1 dB.
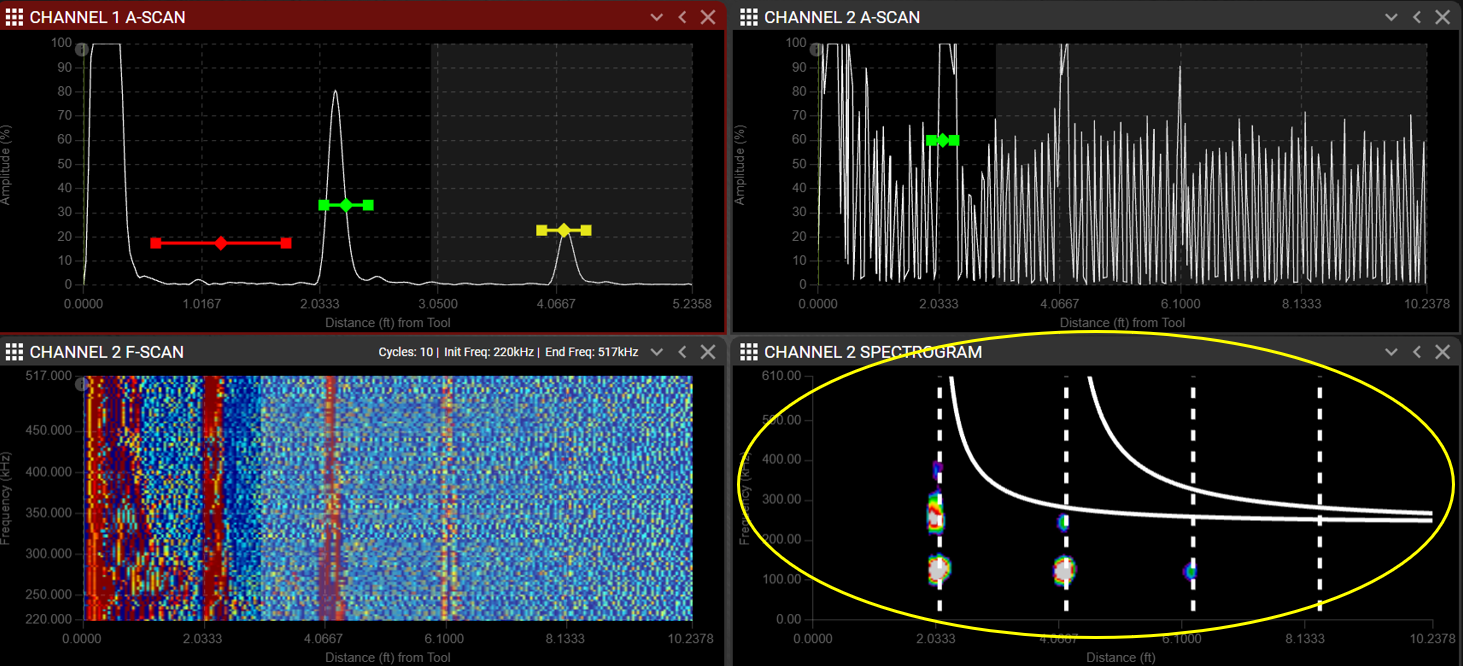
Au même emplacement « propre », il a été observé que l'étalonnage du canal 2 (balayage de fréquence) présentait une réponse négligeable, voire inexistante. De plus, la ligne de base du signal autour du tuyau était irrégulière, ce qui a entraîné un balayage B granuleux. Cette absence de signal de fréquence indique que le mode d'onde SH1 ne peut pas se propager autour du tuyau, ce qui est un signe fort de corrosion interne. Il s'agit d'une limite connue de la technique de coupure de fréquence, qui repose sur le mode dispersif SH1 pour calculer l'épaisseur de paroi restante.
Pendant le balayage, la corrosion généralisée a été confirmée par le balayage B d'amplitude, qui était également granuleux en raison de petites réflexions sur toute la longueur du tuyau. En raison de cette condition, l'évaluation de l'épaisseur de paroi restante a été entièrement réalisée à l'aide de la technique d'amplitude (SH0).
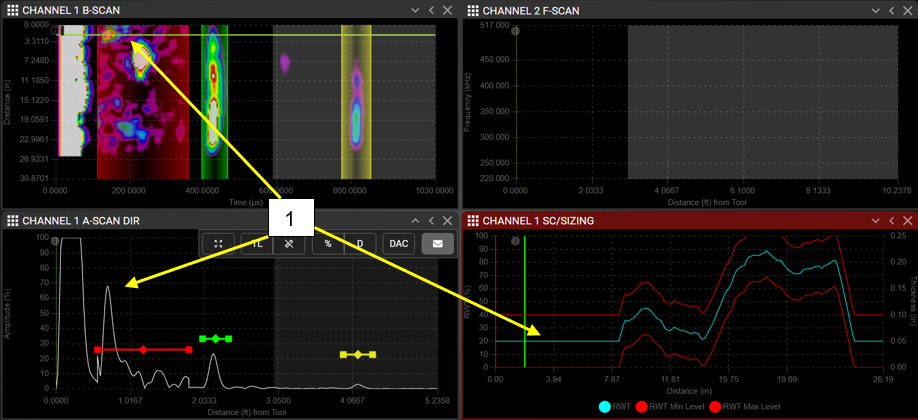
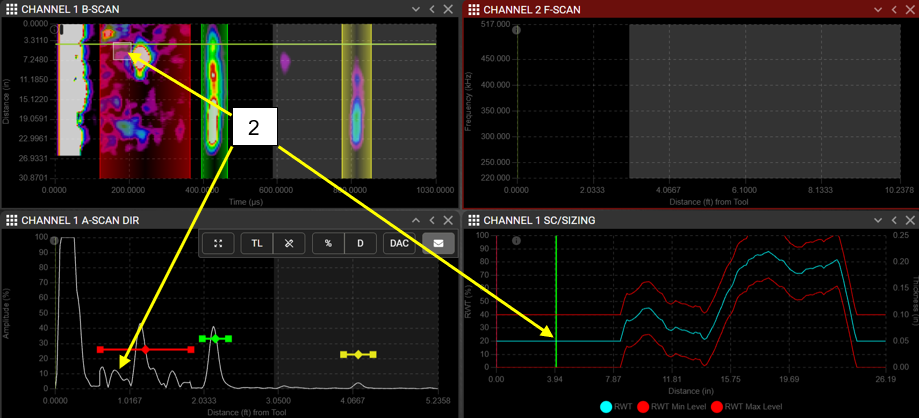
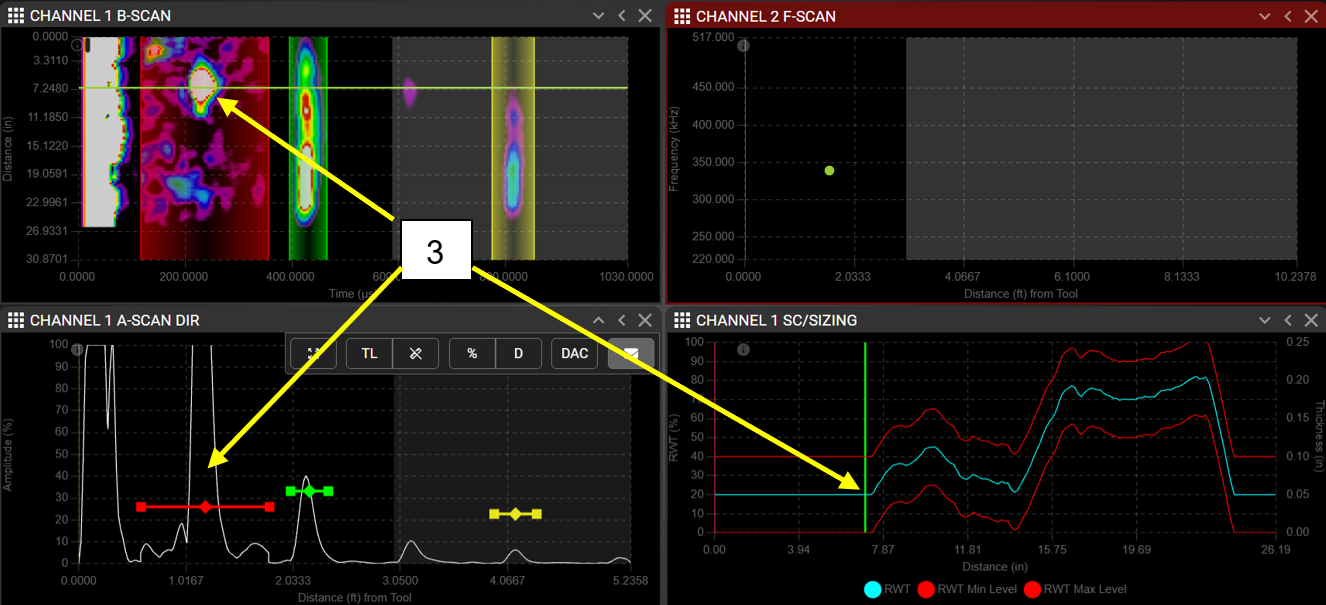
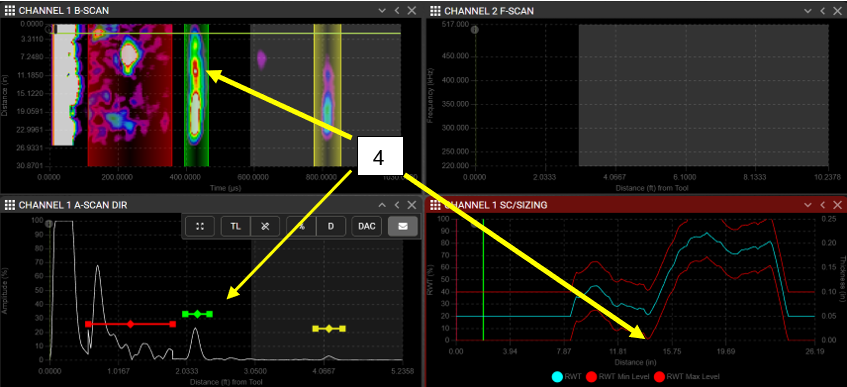
Le canal d’amplitude, utilisant le mode SH0, a permis de générer des signaux puissants. Cette technique prend en compte à la fois les réflexions directes des défauts et l’atténuation par contournement.
Le processus d’étalonnage a révélé une corrosion interne générale sur tout l’échantillon. Cette corrosion a entravé la propagation du mode SH1 (dispersif) utilisé pour la technique de fréquence de coupure, une observation corroborée par le grain du scan B dans le canal d’amplitude. Cette condition explique pourquoi l’échantillon n’a pas pu être inspecté avec un instrument reposant uniquement sur la technique de fréquence de coupure.
Les défauts se chevauchaient à la fois axialement et circonférentiellement, posant un défi supplémentaire pour l’estimation de l’épaisseur restante de la paroi. Malgré ces conditions matérielles difficiles et la géométrie complexe des défauts, le VOLTA 2, avec DIMENSIONNEMENT MRUT AXIAL, a permis de détecter et de différencier avec succès les quatre défauts tout en fournissant une estimation fiable de l'épaisseur de paroi restante.