
La dégradation des matériaux causée par la corrosion, l'érosion et la perte d'épaisseur des parois internes constitue une menace constante pour l'intégrité des actifs critiques tels que les récipients sous pression, les systèmes de tuyauterie et autres équipements de traitement. Traditionnellement, le contrôle par ultrasons repose souvent sur des mesures d'épaisseur ponctuelles, fournissant des informations précieuses sur des points de mesure individuels, mais laissant potentiellement d'importantes zones sans inspection. Dans le cas de géométries complexes ou de grandes structures, ces lacunes peuvent rendre difficile l'obtention d'une image complète de l'état du matériau.
La cartographie de l'épaisseur et de la corrosion avec couverture complète offre une approche plus exhaustive, en mesurant et en enregistrant systématiquement l'épaisseur du matériau sur toute la zone inspectée. En générant une carte détaillée de l'épaisseur des parois, les inspecteurs peuvent identifier les zones de dégradation localisée, évaluer l'étendue de la perte de matière et prendre des décisions plus éclairées concernant l'intégrité des actifs.
Le contrôle par ultrasons (UT) conventionnel reste une technique largement établie pour la mesure d'épaisseur. Cependant, lorsque de grandes surfaces doivent être inspectées, le processus peut devenir chronophage en raison de la nécessité d'utiliser un couplant, d'assurer un contact direct avec la sonde et, dans certains cas, d'effectuer une préparation de surface approfondie.
La technologie des transducteurs acoustiques électromagnétiques (EMAT) offre une alternative simple et précise. L'EMAT génère des ondes ultrasonores directement au sein du matériau inspecté, éliminant ainsi le besoin de couplant liquide et de contact acoustique direct, tout en réduisant considérablement la nécessité de préparer la surface. Le résultat est un processus d'inspection rapide et direct : il n'est plus nécessaire d'appliquer continuellement du couplant ou de remettre la surface à nu. Le scanner peut simplement être déplacé sur la surface tandis que les mesures d'épaisseur s'affichent en temps réel sur l'instrument compact et portable.
L'EMAT permet également d'effectuer des mesures d'épaisseur à des températures élevées et extrêmes, élargissant ainsi le champ des applications où une cartographie rapide et non destructive de l'épaisseur peut être réalisée directement sur le terrain.
La cartographie d'épaisseur par ultrasons traditionnelle permet une couverture complète et une localisation précise des défauts, fournissant aux opérateurs les données nécessaires pour modéliser les taux de corrosion réels. Cependant, les conditions de terrain offrent rarement des surfaces de test idéales. Les inspecteurs sont régulièrement confrontés à des géométries complexes, des pièces courbes et des surfaces huileuses, fortement oxydées ou revêtues. Ces conditions perturbent le couplage conventionnel, dégradent la qualité du signal et exigent une préparation de surface laborieuse.
La technologie EMAT surmonte bon nombre de ces limites grâce à une approche fondamentalement différente de la génération d'ultrasons. Contrairement à l'UT piézoélectrique conventionnel, qui repose sur la transmission d'ultrasons via un couplant et le maintien d'un contact acoustique approprié avec le matériau, l'EMAT génère des ondes ultrasonores directement au sein du substrat inspecté par interaction électromagnétique. Par conséquent, aucun couplant liquide ni contact physique parfait n'est requis entre le capteur et la surface.
Cela rend également l'EMAT beaucoup plus tolérant en ce qui concerne le positionnement et l'orientation du capteur. Les variations mineures de l'angle du capteur, du profil de surface ou des conditions de contact local ont moins d'impact sur le processus d'inspection. Le capteur n'a pas besoin d'être parfaitement affleurant avec le matériau, ce qui le rend particulièrement adapté au balayage de surfaces rugueuses, inégales et courbes, où maintenir un contact constant avec des sondes conventionnelles peut s'avérer difficile.
Le résultat est une plus grande flexibilité d'inspection, une réduction de la préparation de surface et des conditions de balayage plus cohérentes, permettant aux opérateurs d'effectuer une cartographie d'épaisseur dans des situations où les techniques ultrasonores par contact conventionnelles pourraient être mises en défaut ou nécessiter une préparation considérablement plus importante.
Le contrôle par ultrasons conventionnel dans les environnements à haute température repose sur des pâtes spécialisées ou des couplants à base de silicone. Malheureusement, si le temps de maintien de la sonde est dépassé, ces couplants se pyrolysent rapidement, durcissent ou émettent des fumées toxiques. La croûte résultante bloque les mesures ultérieures et complique considérablement les flux de travail sur site. De plus, les capteurs piézoélectriques standard sont généralement limités à des contrôles ponctuels intermittents pour éviter d'endommager thermiquement le cristal interne.
Le scanner EMAT haute température d'Innerspec est conçu pour un fonctionnement continu jusqu'à 200 °C, et jusqu'à 650 °C pour des temps de contact plus courts ou lorsqu'il est associé à un refroidissement par air actif. Pour garantir la précision dans divers états thermiques, le logiciel intégré ajuste automatiquement la vitesse acoustique en fonction d'une saisie manuelle ou de relevés de thermocouples en temps réel. Associé à l' CODA instrument, cette intégration transparente des données de température offre une solution extrêmement robuste et conviviale pour la cartographie de la corrosion à haute température.
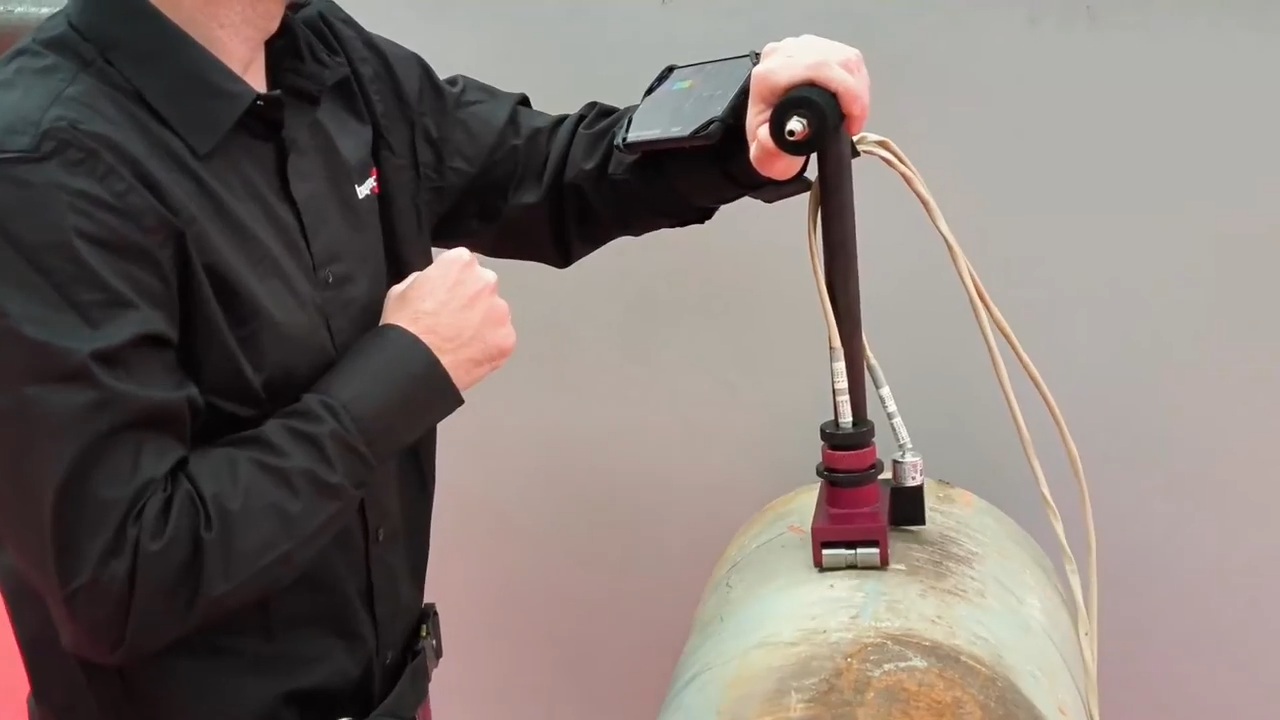
Pour la cartographie d'épaisseur piézoélectrique conventionnelle, la vitesse d'inspection peut être considérablement affectée par la préparation de la surface. Le retrait des revêtements ou de la peinture, la préparation de la surface et l'application continue de couplant sur de grandes zones d'inspection peuvent ajouter un temps considérable au processus. Sur des actifs volumineux ou fortement revêtus, la préparation de la surface seule peut représenter une part majeure de l'effort d'inspection.
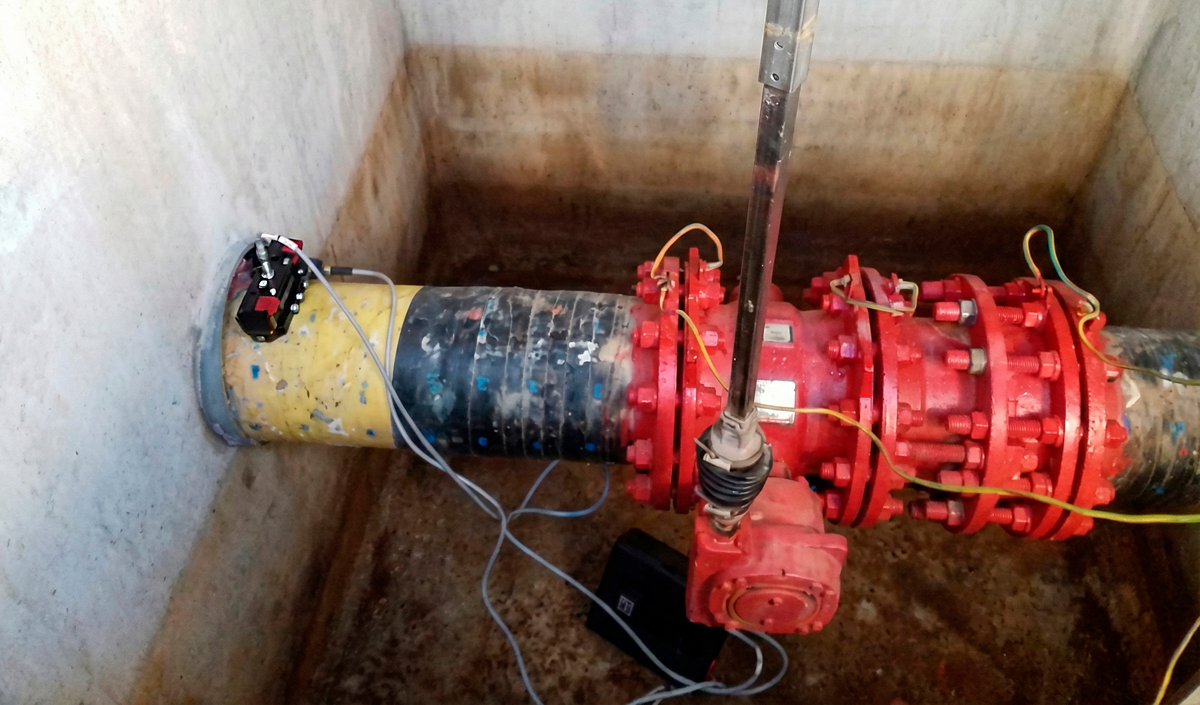
L'EMAT peut simplifier considérablement ce flux de travail. Comme l'EMAT ne nécessite ni couplant liquide ni contact acoustique direct, les mesures d'épaisseur peuvent souvent être effectuées directement à travers des revêtements et des surfaces peintes appropriés, sans retirer la couche protectrice. Cela est particulièrement précieux lorsque le propriétaire de l'actif souhaite préserver le système de revêtement existant ou éviter le travail et les coûts supplémentaires associés au retrait du revêtement et à sa réparation ultérieure.
Le résultat est un processus d'inspection plus rapide et plus efficace. Au lieu de préparer la surface, d'enlever la peinture, d'appliquer du couplant et de nettoyer à plusieurs reprises la zone d'inspection, l'inspecteur peut simplement positionner ou passer le scanner EMAT sur la surface et collecter des mesures d'épaisseur en temps réel.
En réduisant ou en éliminant ces étapes de préparation, l'EMAT peut augmenter considérablement la productivité de l'inspection, en particulier lors de la cartographie de grandes zones, tout en minimisant les perturbations sur l'actif et en réduisant le temps global nécessaire pour terminer l'inspection.
Malgré ses avantages physiques, l'adoption généralisée de l'EMAT a été historiquement entravée par des limitations matérielles — la plupart des instruments étant limités à une ou deux options de capteurs — et par des interfaces logicielles rigides. L'application de cartographie d'épaisseur Innerspec pour l'instrument CODA élimine ces obstacles, offrant une solution de cartographie de l'épaisseur et de la corrosion haute performance.
CODA est le premier et le seul détecteur de défauts UT compact et haute puissance capable de fonctionner à la fois avec des capteurs EMAT et piézoélectriques utilisant la technologie d'émetteur d'impulsions brevetée d'Innerspec. Son logiciel NDT-WEB basé sur le Web fournit une interface intuitive accessible depuis n'importe quel appareil. Cela permet aux opérateurs d'ajuster facilement les paramètres CND avancés pour de multiples applications et de rationaliser les flux de travail avec des outils de rapport automatiques.
Conçue comme une solution CND polyvalente et haute performance, cette plateforme s'intègre parfaitement à un vaste portefeuille de capteurs et d'accessoires pour optimiser les performances dans les environnements les plus exigeants. CODA peut être utilisé avec plus de 20 capteurs EMAT et capteurs DCUT d'Innerspec, ainsi qu'avec des capteurs piézoélectriques conventionnels de n'importe quel fabricant.
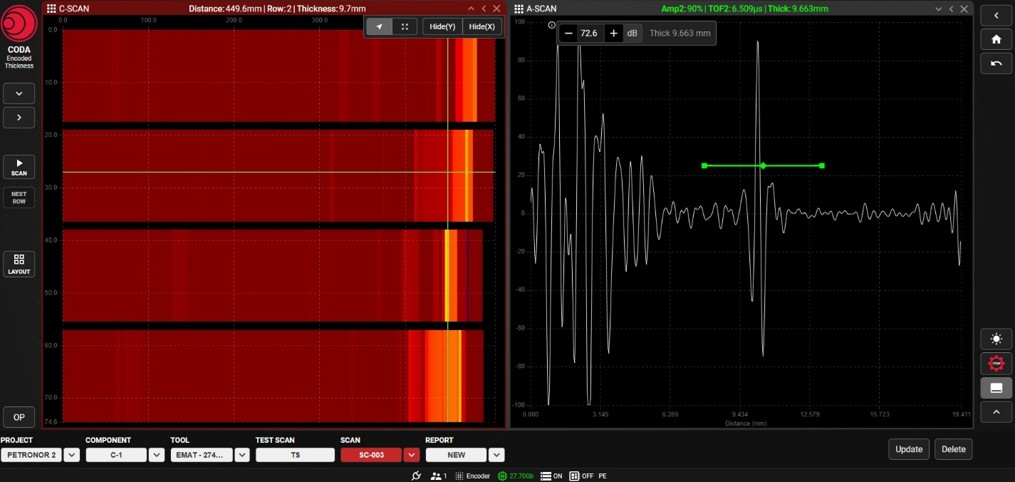
L'application logicielle de cartographie d'épaisseur CODA permet des mesures quantitatives rapides et de haute précision de l'épaisseur de paroi restante à l'aide de scanners EMAT encodés. Grâce à l'affichage simultané en temps réel des A-scans et C-scans, les opérateurs peuvent naviguer intuitivement point par point sur la zone inspectée pour une analyse immédiate et approfondie.
Les utilisateurs peuvent ajuster rapidement les paramètres CND prédéfinis pour optimiser la qualité du signal sur divers matériaux et dans des environnements difficiles. Associé aux scanners EMAT d'Innerspec, CODA est capable d'atteindre une précision exceptionnelle de 12,7 µm (0,0005 po) et une résolution latérale allant jusqu'à 3 mm (0,125 po). Une fois terminé, l'outil de rapport automatisé génère instantanément des rapports PDF personnalisables et de marque, et exporte les données brutes au format XLSX pour un traitement hors ligne avancé.
Le nouveau scanner à aimant permanent EMAT SH Lorentz est un outil monocapteur très avancé conçu pour la cartographie d'épaisseur sans couplant. C'est l'instrument idéal pour évaluer les composants métalliques rugueux ou revêtus souffrant de corrosion interne.
Intégrant un aimant permanent, un encodeur et des bobines flexibles interchangeables, le SH Lorentz s'adapte parfaitement aux surfaces irrégulières pour un suivi fluide. Avec des configurations de bobines spécialisées telles que le Butterfly Narrow et le Pitch-Catch Racetrack, le scanner est spécialement conçu pour extraire des données claires à partir de matériaux fortement corrodés.
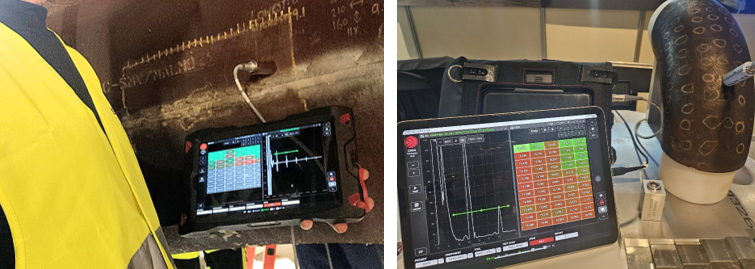
Bien que la cartographie encodée soit l'approche la plus efficace pour les actifs à grande échelle, la technique de grille d'épaisseur demeure la norme industrielle pour cartographier des zones plus petites et très spécifiques afin de suivre la dégradation des actifs au fil du temps.
Là où les mesures sur grille conventionnelles peinent face à la géométrie et à la qualité de surface, l'EMAT excelle en offrant les mêmes avantages sans couplant et sans préparation pour les contrôles ponctuels localisés.
L'application de grille d'épaisseur CODA permet aux opérateurs de visualiser et d'enregistrer jusqu'à 250 lignes et colonnes de mesures d'épaisseur dans une grille numérique qui reproduit l'actif physique. Grâce à l'utilisation simultanée de vues A-Scan et de grilles codées par couleur, le logiciel accélère la détection de la corrosion. Les opérateurs peuvent valider instantanément les relevés ou effectuer de nouvelles mesures localisées directement sur le terrain.
Après l'inspection, CODA automatise le processus de documentation en générant des rapports PDF incluant la matrice complète codée par couleur et en exportant les données de la grille au format .csv pour un suivi de maintenance prédictive à long terme.
Alors que les actifs industriels critiques sont confrontés aux risques constants de corrosion et d'érosion, il est essentiel de dépasser les simples mesures ponctuelles pour passer à une cartographie à couverture complète afin de garantir l'intégrité des actifs sur le long terme. La technologie des transducteurs acoustiques électromagnétiques (EMAT) élimine les obstacles traditionnels des contrôles par ultrasons, en supprimant le besoin de couplants, de préparation de surface intensive et de retrait des revêtements. Cela rend l'EMAT idéal pour la cartographie de l'épaisseur et de la corrosion sur des surfaces à températures extrêmes, revêtues, rugueuses ou courbes.
L'instrument CODA d'Innerspec et ses scanners spécialisés, tels que le scanner SH Lorentz, tirent parti de la technologie EMAT pour surmonter les contraintes matérielles et logicielles traditionnelles, transformant la cartographie de la corrosion et de l'épaisseur en un processus plus rapide, plus propre et plus fiable. Qu'il s'agisse d'inspecter des conduites revêtues, des géométries rugueuses ou courbes, ou des actifs soumis à des températures extrêmes, l'EMAT offre la précision et la rapidité nécessaires pour rationaliser les flux de travail, minimiser les temps d'arrêt et garantir des inspections précises.
