
Materialdegradation durch Korrosion, Erosion und Wanddickenverlust stellt eine ständige Bedrohung für die Integrität kritischer Anlagen wie Druckbehälter, Rohrleitungssysteme und andere Prozessausrüstungen dar. Herkömmliche Ultraschallprüfungen basieren oft auf punktuellen Wanddickenmessungen, die zwar wertvolle Informationen an einzelnen Messpunkten liefern, aber potenziell große Bereiche ungeprüft lassen. Bei komplexen Geometrien oder großen Strukturen können diese Lücken es erschweren, ein vollständiges Bild des Materialzustands zu erhalten.
Vollflächige Wanddicken- und Korrosionsmessung bietet einen umfassenderen Ansatz, bei dem die Materialdicke systematisch über den gesamten Prüfbereich gemessen und aufgezeichnet wird. Durch die Erstellung einer detaillierten Karte der Wanddicke können Prüfer Bereiche mit lokaler Degradation identifizieren, das Ausmaß des Materialverlusts bewerten und fundiertere Entscheidungen über die Integrität der Anlage treffen.
Die konventionelle Ultraschallprüfung (UT) ist nach wie vor ein weit verbreitetes Verfahren zur Wanddickenmessung. Wenn jedoch große Flächen geprüft werden müssen, kann der Prozess zeitaufwendig sein, da Koppelmittel, direkter Sondenkontakt und in einigen Fällen eine umfangreiche Oberflächenvorbereitung erforderlich sind.
Die EMAT-Technologie (Electromagnetic Acoustic Transducer) bietet eine einfache und dennoch präzise Alternative. EMAT erzeugt Ultraschallwellen direkt im zu prüfenden Material, wodurch flüssige Koppelmittel und direkter akustischer Kontakt überflüssig werden und die Notwendigkeit einer Oberflächenvorbereitung erheblich reduziert wird. Das Ergebnis ist ein schneller und unkomplizierter Prüfprozess: Es ist nicht erforderlich, kontinuierlich Koppelmittel aufzutragen oder die Oberfläche bis auf das blanke Metall vorzubereiten. Der Scanner kann einfach über die Oberfläche geführt werden, während die Wanddickenmessungen live auf dem kompakten, tragbaren Gerät angezeigt werden.
EMAT ermöglicht zudem Wanddickenmessungen bei erhöhten und extremen Temperaturen, was das Anwendungsspektrum für schnelle, zerstörungsfreie Wanddickenmessungen direkt vor Ort erweitert.
Die herkömmliche Ultraschall-Wanddickenmessung ermöglicht eine vollständige Abdeckung und präzise Fehlerlokalisierung und liefert dem Bediener die Daten, die zur Modellierung realer Korrosionsraten erforderlich sind. Die Bedingungen vor Ort bieten jedoch selten ideale Prüfoberflächen. Prüfer sehen sich routinemäßig mit komplexen Geometrien, gekrümmten Teilen und Oberflächen konfrontiert, die ölig, stark oxidiert oder beschichtet sind. Diese Bedingungen stören die konventionelle Ankopplung, verschlechtern die Signalqualität und erfordern eine arbeitsintensive Oberflächenvorbereitung.
Die EMAT-Technologie überwindet viele dieser Einschränkungen durch einen grundlegend anderen Ansatz der Ultraschallerzeugung. Im Gegensatz zur konventionellen piezoelektrischen UT, die darauf angewiesen ist, Ultraschall durch ein Koppelmittel zu übertragen und einen ordnungsgemäßen akustischen Kontakt mit dem Material aufrechtzuerhalten, erzeugt EMAT Ultraschallwellen direkt im zu prüfenden Substrat mittels elektromagnetischer Wechselwirkung. Infolgedessen ist kein flüssiges Koppelmittel oder ein perfekter physischer Kontakt zwischen Sensor und Oberfläche erforderlich.
Dies macht EMAT auch deutlich toleranter gegenüber der Positionierung und Ausrichtung des Sensors. Geringfügige Abweichungen im Sensorwinkel, im Oberflächenprofil oder bei den lokalen Kontaktbedingungen haben weniger Auswirkungen auf den Prüfprozess. Der Sensor muss nicht perfekt bündig auf dem Material aufliegen, was ihn besonders für das Scannen rauer, unebener und gekrümmter Oberflächen geeignet macht, bei denen die Aufrechterhaltung eines konstanten Kontakts mit herkömmlichen Sonden eine Herausforderung darstellen kann.
Das Ergebnis ist eine größere Flexibilität bei der Prüfung, ein geringerer Aufwand bei der Oberflächenvorbereitung und konsistentere Scanbedingungen. Dies ermöglicht es dem Bediener, Wanddickenmessungen in Situationen durchzuführen, in denen herkömmliche Kontakt-Ultraschallverfahren an ihre Grenzen stoßen oder deutlich mehr Vorbereitung erfordern würden.
Die konventionelle Ultraschallprüfung in Hochtemperaturumgebungen basiert auf speziellen Pasten oder Koppelmitteln auf Silikonbasis. Wenn die Verweilzeit der Sonde überschritten wird, pyrolysieren diese Koppelmittel leider schnell, backen fest oder setzen giftige Dämpfe frei. Die entstehende Kruste blockiert nachfolgende Messungen und erschwert die Arbeitsabläufe vor Ort erheblich. Darüber hinaus sind Standard-Piezo-Sensoren in der Regel auf punktuelle Stichproben beschränkt, um thermische Schäden am internen Kristall zu vermeiden.
Der Innerspec Hochtemperatur-EMAT-Scanner ist für den Dauerbetrieb bei bis zu 200 °C ausgelegt und kann bei kürzerer Kontaktzeit oder in Kombination mit aktiver Luftkühlung bis zu 650 °C erreichen. Um die Genauigkeit bei unterschiedlichen thermischen Zuständen zu gewährleisten, passt die integrierte Software die Schallgeschwindigkeit automatisch basierend auf manuellen Eingaben oder Echtzeit-Thermoelementmessungen an. In Kombination mit dem CODA Instrument bietet diese nahtlose Integration von Temperaturdaten eine äußerst robuste und anwenderfreundliche Lösung für die Korrosionskartierung bei hohen Temperaturen.
Bei der herkömmlichen piezoelektrischen Wanddickenmessung kann die Inspektionsgeschwindigkeit erheblich durch die Oberflächenvorbereitung beeinträchtigt werden. Das Entfernen von Beschichtungen oder Farbe, die Oberflächenvorbereitung und das kontinuierliche Auftragen von Koppelmittel auf großen Inspektionsflächen können den Prozess erheblich verzögern. Bei großen oder stark beschichteten Anlagen kann allein die Oberflächenvorbereitung einen Großteil des Inspektionsaufwands ausmachen.
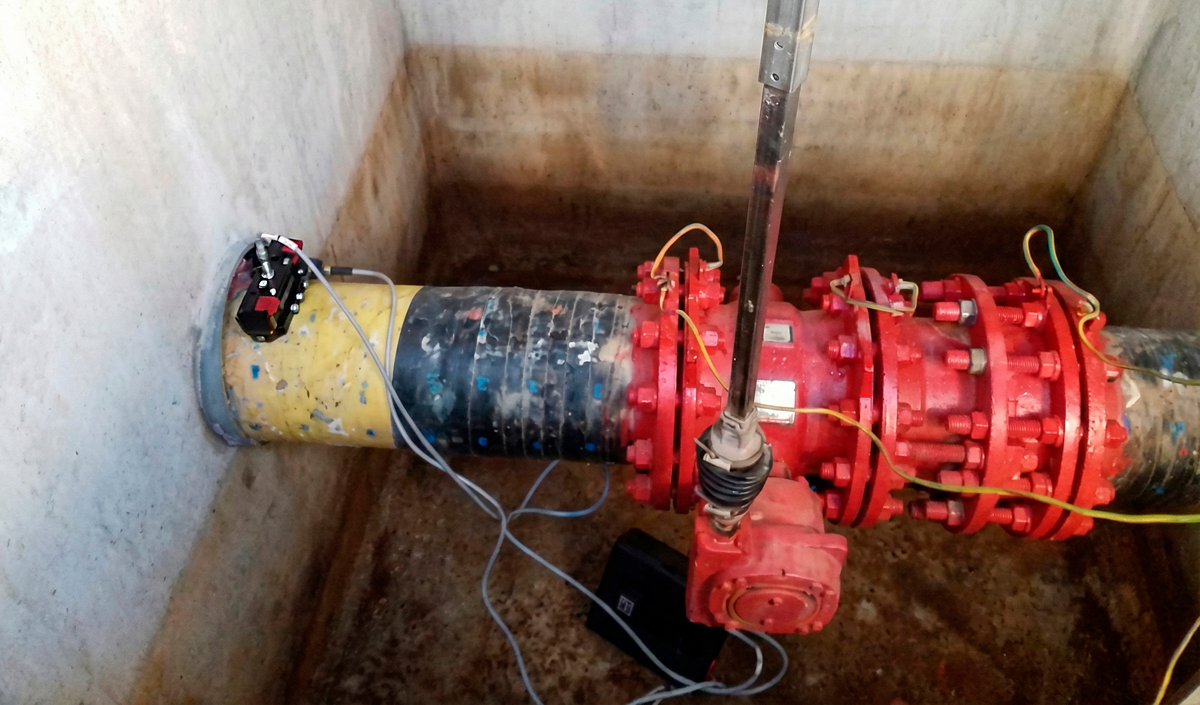
EMAT kann diesen Arbeitsablauf drastisch vereinfachen. Da EMAT kein flüssiges Koppelmittel und keinen direkten akustischen Kontakt erfordert, können Wanddickenmessungen häufig direkt durch geeignete Beschichtungen und lackierte Oberflächen hindurch durchgeführt werden, ohne die Schutzschicht zu entfernen. Dies ist besonders wertvoll, wenn der Anlagenbetreiber das bestehende Beschichtungssystem erhalten oder den zusätzlichen Arbeits- und Kostenaufwand für das Entfernen und die anschließende Reparatur der Beschichtung vermeiden möchte.
Das Ergebnis ist ein schnellerer und effizienterer Inspektionsprozess. Anstatt die Oberfläche vorzubereiten, Farbe zu entfernen, Koppelmittel aufzutragen und den Inspektionsbereich wiederholt zu reinigen, kann der Prüfer den EMAT-Scanner einfach über die Oberfläche führen oder positionieren und Wanddickenmessungen in Echtzeit erfassen.
Durch die Reduzierung oder den Wegfall dieser Vorbereitungsschritte kann EMAT die Inspektionsproduktivität erheblich steigern, insbesondere bei der Kartierung großer Flächen, während gleichzeitig die Beeinträchtigung der Anlage minimiert und die für die Inspektion benötigte Gesamtzeit verkürzt wird.
Trotz seiner physikalischen Vorteile wurde die weite Verbreitung von EMAT in der Vergangenheit durch Hardwarebeschränkungen – die meisten Instrumente sind auf nur ein oder zwei Sensoroptionen beschränkt – und starre Softwareschnittstellen behindert. Die Innerspec-Anwendung zur Wanddickenkartierung für das CODA-Instrument beseitigt diese Barrieren und bietet eine leistungsstarke Lösung für die Wanddicken- und Korrosionskartierung.
CODA ist das erste und einzige kompakte Hochleistungs-UT-Fehlerprüfgerät, das sowohl mit EMAT- als auch mit piezoelektrischen Sensoren unter Verwendung der patentierten Pulser-Technologie von Innerspec arbeiten kann. Die webbasierte NDT-WEB-Software bietet eine intuitive Benutzeroberfläche, die von jedem Gerät aus zugänglich ist. Dies ermöglicht es dem Bediener, erweiterte NDT-Einstellungen für mehrere Anwendungen einfach anzupassen und Arbeitsabläufe mit automatischen Berichtstools zu optimieren.
Diese Plattform wurde als äußerst vielseitige Hochleistungs-NDT-Lösung entwickelt und lässt sich nahtlos in ein breites Portfolio an Sensoren und Zubehör integrieren, um die Leistung in den anspruchsvollsten Umgebungen zu optimieren. CODA kann mit über 20 EMAT-Sensoren und DCUT-Sensoren von Innerspec sowie mit herkömmlichen piezoelektrischen Sensoren jedes Herstellers verwendet werden.
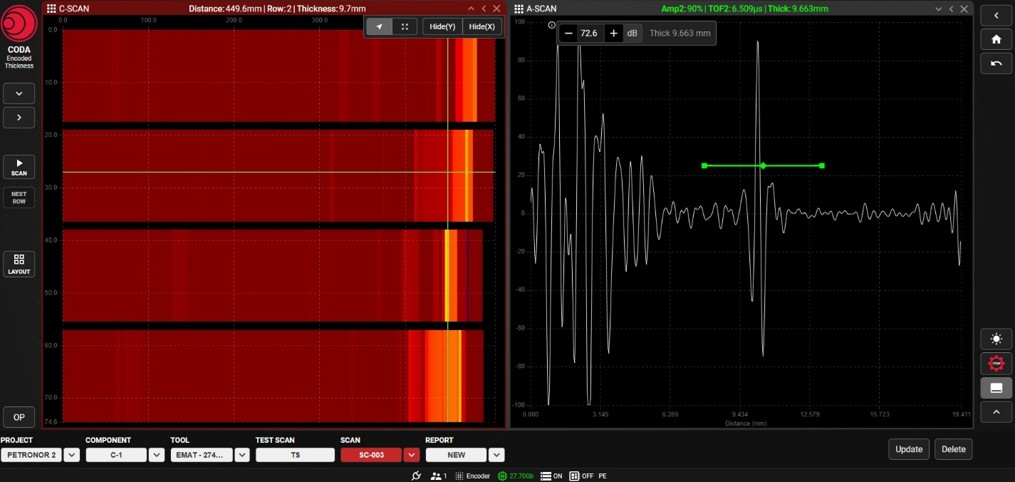
Die CODA-Softwareanwendung zur Wanddickenkartierung ermöglicht schnelle, hochpräzise quantitative Messungen der verbleibenden Wanddicke mithilfe kodierter EMAT-Scanner. Dank der gleichzeitigen Echtzeit-A-Scan- und C-Scan-Anzeige können Bediener intuitiv Punkt für Punkt über den inspizierten Bereich navigieren, um eine sofortige und detaillierte Analyse durchzuführen.
Benutzer können vordefinierte NDT-Parameter schnell anpassen, um die Signalqualität bei unterschiedlichen Materialien und in rauen Umgebungen zu optimieren. Zusammen mit den EMAT-Scannern von Innerspec erreicht CODA eine außergewöhnliche Genauigkeit von 12,7 µm (0,0005 Zoll) und eine laterale Auflösung von bis zu 3 mm (0,125 Zoll). Nach Abschluss erstellt das automatisierte Berichtstool sofort anpassbare, gebrandete PDF-Berichte und exportiert Rohdaten im XLSX-Format für die erweiterte Offline-Verarbeitung.
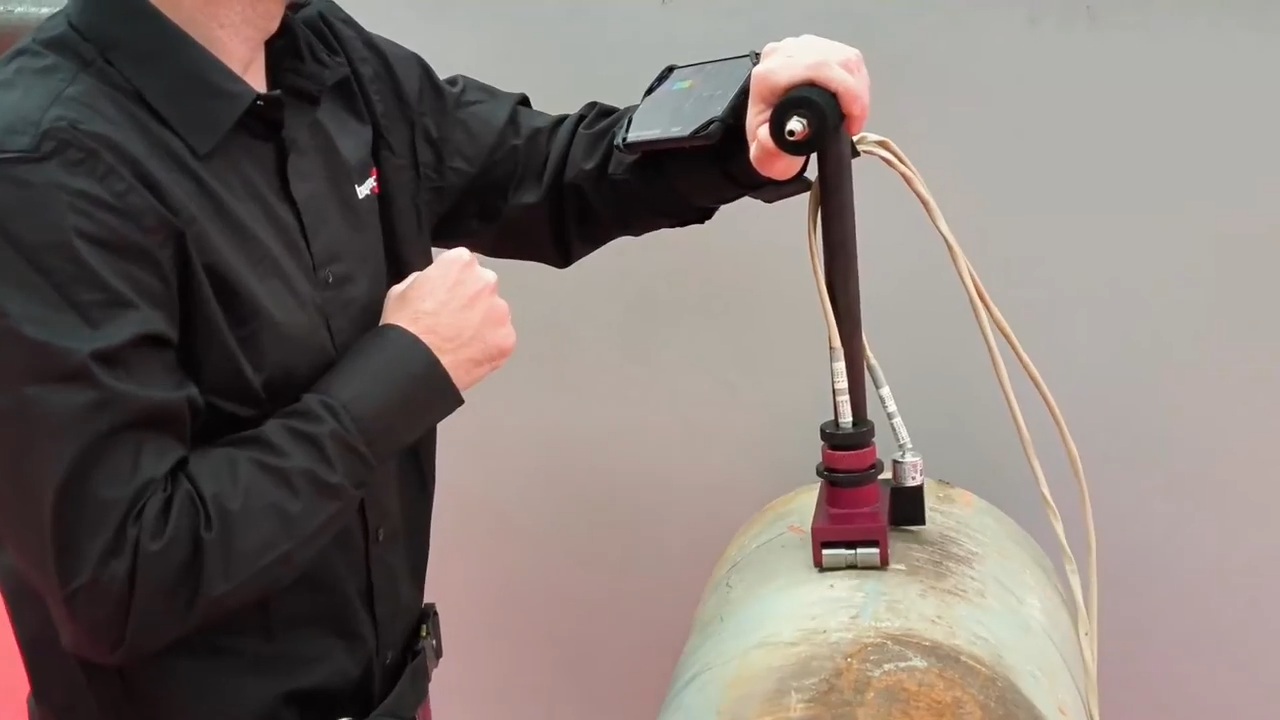
Der neue EMAT-SH-Lorentz-Permanentmagnetscanner ist ein hochentwickeltes Ein-Sensor-Werkzeug, das für die koppelmittelfreie Wanddickenkartierung entwickelt wurde. Es ist das ideale Instrument zur Bewertung rauer oder beschichteter metallischer Komponenten, die unter Innenkorrosion leiden.
Durch die Integration eines Permanentmagneten, eines Encoders und austauschbarer flexibler Spulen passt sich der SH-Lorentz nahtlos an unregelmäßige Oberflächen an und sorgt für eine reibungslose Nachführung. Mit speziellen Spulenkonfigurationen wie der Butterfly-Narrow- und der Pitch-Catch-Racetrack-Spule ist der Scanner speziell darauf ausgelegt, klare Daten aus stark korrodierten Materialien zu gewinnen.
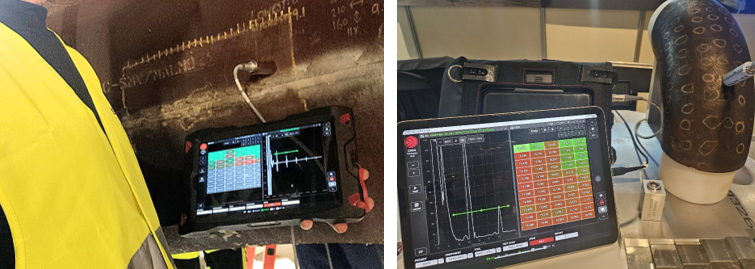
Während die kodierte Kartierung der effizienteste Ansatz für großflächige Anlagen ist, bleibt das Dickenraster-Verfahren der Industriestandard für die Kartierung kleinerer, spezifischer Bereiche, um den Verschleiß von Anlagen im Zeitverlauf zu verfolgen.
Wo herkömmliche Rastermessungen bei Geometrie und Oberflächenbeschaffenheit an ihre Grenzen stoßen, überzeugt EMAT durch dieselben Vorteile – kein Koppelmittel, keine Vorbereitung – bei lokalisierten Stichproben.
Die CODA-Dickenraster-Anwendung ermöglicht es Anwendern, bis zu 250 Zeilen und Spalten an Dickenmesswerten in einem digitalen Rasterformat zu visualisieren und aufzuzeichnen, das die physische Anlage abbildet. Durch die gleichzeitige Darstellung von A-Scan und farbkodierten Rasteransichten beschleunigt die Software die Korrosionserkennung. Anwender können Messwerte direkt vor Ort sofort validieren oder lokalisierte Messungen wiederholen.
Nach der Inspektion automatisiert CODA den Dokumentationsprozess, erstellt PDF-Berichte mit der vollständigen farbkodierten Matrix und exportiert Rasterdaten im .csv-Format für die langfristige prädiktive Wartungsplanung.
Da kritische Industrieanlagen ständigen Risiken durch Korrosion und Erosion ausgesetzt sind, ist der Übergang von einfachen Punktmessungen zur vollflächigen Kartierung für die langfristige Integrität der Anlagen unerlässlich. Die EMAT-Technologie (Elektromagnetischer akustischer Wandler) beseitigt die traditionellen Engpässe der Ultraschallprüfung – es sind keine Koppelmittel, keine aufwendige Oberflächenvorbereitung und keine Entfernung von Beschichtungen erforderlich. Dies macht EMAT ideal für die Dicken- und Korrosionskartierung auf Oberflächen mit extremen Temperaturen, Beschichtungen, rauen oder gekrümmten Strukturen.
Das CODA-Gerät von Innerspec und spezialisierte Scanner, wie der SH Lorentz-Scanner, nutzen die EMAT-Technologie, um traditionelle Hardware- und Softwarebeschränkungen zu überwinden – und machen die Korrosions- und Dickenkartierung zu einem schnelleren, saubereren und zuverlässigeren Prozess. Ob bei der Inspektion von beschichteten Rohren, rauen oder gekrümmten Geometrien oder Anlagen mit extremen Temperaturen: EMAT liefert die Präzision und Geschwindigkeit, die erforderlich sind, um Arbeitsabläufe zu optimieren, Ausfallzeiten zu minimieren und präzise Inspektionen zu gewährleisten.
